


Ο βασικός στόχος της πολυστρωματικής διαδικασίας πλαστικοποίησης PCB είναι η επίτευξη ευθυγράμμισης υψηλής ακρίβειας μεταξύ των στρωμάτων και η πλήρης απουσία φυσαλίδων, η οποία μπορεί να επιτευχθεί σταθερά μόνο μέσω πλήρους συνεργατικού ελέγχου της διαδικασίας.
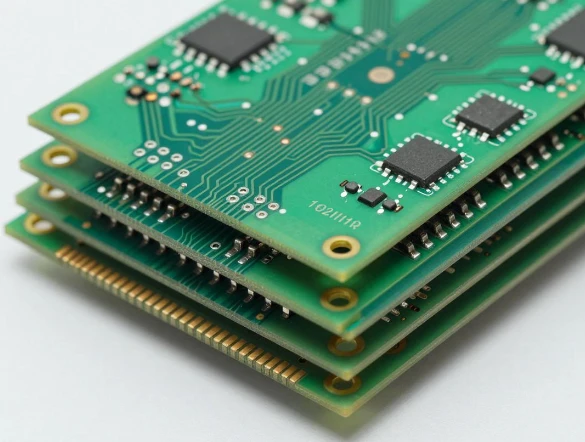
Ευθυγράμμιση μεταξύ επιπέδων και πλήρης έλεγχος διαδικασίας
Προεπεξεργασία πριν από τη στοίβαξη: Η σανίδα εσωτερικής στρώσης καθαρίζεται αυστηρά για να αφαιρεθεί το λάδι και η σκόνη και το μέγεθος κοπής είναι ομοιόμορφο με τακτοποιημένα άκρα για να αποφευχθεί η μετατόπιση των ενδιάμεσων στρωμάτων που προκαλείται από ακαθαρσίες ή διαφορές μεγέθους.
Λειτουργία εντοπισμού θέσης υψηλής ακρίβειας: χρήση τοποθέτησης ακίδων και συστήματος εντοπισμού θέσης Pin LAM, σε συνδυασμό με έκθεση άμεσης γραφής LDI για βελτίωση της ακρίβειας απεικόνισης γραφικών και κλείδωμα της σχετικής θέσης κάθε στρώματος.
Δυναμική αντιστάθμιση για διαστολή και συστολή: Μετά τη συμπίεση, οι συντελεστές διαστολής και συστολής της πλακέτας πυρήνα συλλέγονται στρώμα προς στρώμα και τα ποσά αντιστάθμισης στις κατευθύνσεις Χ/Υ υπολογίζονται ξεχωριστά για να αποφευχθούν σφάλματα κατεύθυνσης που προκαλούνται από ομοιόμορφους παράγοντες ενίσχυσης.
Σταθερός έλεγχος των παραμέτρων συμπίεσης: Ο ρυθμός θέρμανσης ελέγχεται στους 2-3 βαθμούς/λεπτό και η πίεση εφαρμόζεται ομοιόμορφα σταδιακά. Η διαφορά θερμοκρασίας μεταξύ της επιφάνειας της πλάκας πρέσας είναι Μικρότερη ή ίση με ± 1 βαθμό για να αποτραπεί η ολίσθηση του ενδιάμεσου στρώματος που προκαλείται από ανομοιόμορφη θερμική διαστολή και συστολή.
Εγγύηση ακρίβειας εξοπλισμού: Επιλέγεται πρέσα υψηλής ακρίβειας και βαθμονομείται τακτικά ο παραλληλισμός του τραπεζιού. Η μεγάλη σανίδα ψηλής κατασκευής υιοθετεί ένα σχέδιο τοποθέτησης πολλαπλών πριτσινιών για να καταστέλλει τη μετατόπιση της σανίδας λεπτού πυρήνα κατά τη ροή της ρητίνης.
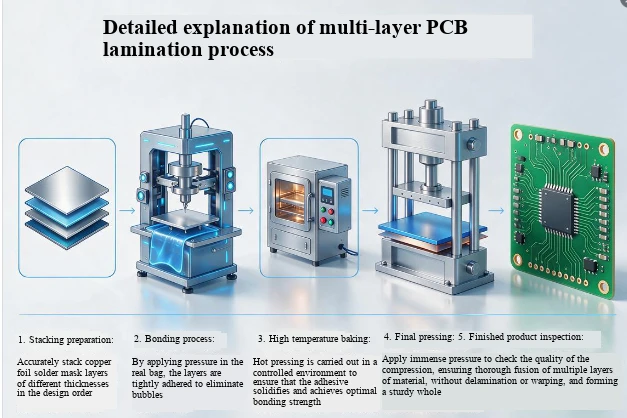
Βασικά σημεία ελέγχου για τον πυρήνα συμπίεσης χωρίς φυσαλίδες
Προξήρανση των πρώτων υλών: Ψήνετε το ημιπολυμερισμένο φύλλο στους 70 βαθμούς για 4 ώρες και τον πυρήνα στους 120 βαθμούς για 2 ώρες, ελέγχοντας την περιεκτικότητα σε υγρασία κάτω ή ίση με 0,1% για να αποφύγετε το σχηματισμό φυσαλίδων λόγω εξάτμισης υδρατμών σε υψηλές θερμοκρασίες.
Περιβάλλον υψηλού κενού πλήρους διαδικασίας: εκκένωση σε βαθμό κενού<50Pa before pressing, maintain high vacuum throughout the process, and thoroughly remove any air trapped between layers before resin edge sealing.
Τμηματική θέρμανση και εξάτμιση: ρυθμός θέρμανσης Λιγότερο ή ίσο με 3 μοίρες/λεπτό, επαρκή παράθυρα εξάτμισης πρέπει να δεσμεύονται στο εύρος χαμηλού ιξώδους της ρητίνης για να αποφευχθεί η παγίδευση αερίου μεταξύ των στρωμάτων λόγω της ταχείας θέρμανσης.
Βήμα προς βήμα εξάτμιση υπό πίεση: Αρχικά, εξάτμιση σε χαμηλή πίεση 5kg/cm ² για 10 λεπτά και στη συνέχεια αυξήστε σε μια κύρια πίεση 25-50kg/cm ² αφού εκφορτιστεί το μεγαλύτερο μέρος του αερίου, διασφαλίζοντας πλήρωση χωρίς πρόωρο κλείσιμο του καναλιού εξάτμισης.
Έλεγχος καθαρού περιβάλλοντος: Η λειτουργία στοίβαξης ολοκληρώνεται σε καθαρό δωμάτιο Class 10000 για να αποτραπεί η είσοδος σκόνης, ινών και άλλων ακαθαρσιών στο ενδιάμεσο στρώμα και η παγίδευση αέρα, μειώνοντας την αιτία δημιουργίας φυσαλίδων από την πηγή.
Γενικά Πρότυπα Αποδοχής Βιομηχανίας
Στοίχιση μεταξύ επιπέδων: Το IPC-6012D καθορίζει ότι η μέγιστη επιτρεπόμενη μετατόπιση για ένα μόνο στρώμα ταμπλό επικοινωνίας με 12 ή περισσότερα επίπεδα είναι Μικρότερη ή ίση με ± 25 μ m και η σύνθετη τιμή του διανύσματος αθροιστικού σφάλματος για ολόκληρη τη στοίβα είναι μικρότερη από 60 μ m.
Έλεγχος φυσαλίδων: Τα PCB κατηγορίας αυτοκινήτου πρέπει να πληρούν το πρότυπο AEC-Q200, με ρυθμό φυσαλίδων μικρότερο ή ίσο με 0,5%, διάμετρο μεμονωμένης φυσαλίδας μικρότερη ή ίση με 0,2 mm και χωρίς ελαττώματα αποκόλλησης ή κενού.
Επαλήθευση αξιοπιστίας: Πραγματοποιήστε τρεις δοκιμές θερμικής καταπόνησης εμβάπτισης κασσίτερου 288 μοιρών για 10 δευτερόλεπτα σύμφωνα με το πρότυπο IPC-TM-650, χωρίς αποκόλληση ή φουσκάλες της σανίδας.
Συνήθης μη φυσιολογικός χειρισμός έκτακτης ανάγκης
Ελαφρά απόκλιση στρώματος: Τα δεδομένα στόχου συλλέγονται μέσω ακτινογραφίας μετά τη συμπίεση και χρησιμοποιούνται ανατροφοδότηση για τη διόρθωση του ποσού αντιστάθμισης γραφικής έκθεσης του επόμενου στρώματος. Μικρές αποκλίσεις παρτίδας μπορούν να διορθωθούν με μικρορύθμιση των συντεταγμένων γεώτρησης.
Μικρές ρηχές φυσαλίδες: Για μη κρίσιμες περιοχές, μπορούν να χρησιμοποιηθούν μικροτρυπάνια για την έγχυση εποξειδικής ρητίνης χαμηλού ιξώδους, η οποία μπορεί να σκληρυνθεί σύμφωνα με τις προδιαγραφές για να αποκατασταθεί η πρόσφυση του ενδιάμεσου στρώματος. Οι φυσαλίδες στην λειτουργική περιοχή του πυρήνα μπορούν να απορριφθούν απευθείας.
Αφρισμός με στρώσεις μεγάλης επιφάνειας: βαθμονομήστε εκ νέου τις παραμέτρους θερμοκρασίας και κενού πίεσης, εκτελέστε δευτερεύουσα πίεση σε υγρά υλικά μετά το δευτερεύον ψήσιμο και απορρίψτε απευθείας υλικά με σοβαρά ελαττώματα.