


Στη διαδικασία κατασκευής πλακών pcb, η διαδικασία συμπίεσης είναι ένας από τους βασικούς κρίκους που καθορίζουν την ποιότητα του προϊόντος. Σχηματίζει μια ολοκληρωμένη δομή με πολύπλοκες λειτουργίες κυκλώματος συνδέοντας σφιχτά υποστρώματα πολλαπλών-στρωμάτων και φύλλα χαλκού υπό συγκεκριμένες συνθήκες. Σε αυτή τη διαδικασία, ο ακριβής έλεγχος της θερμοκρασίας και της πίεσης είναι σαν ένα «αριστερό και δεξί χέρι», που επηρεάζει άμεσα τη δύναμη σύνδεσης του ενδιάμεσου στρώματος, τη σταθερότητα των διαστάσεων και την ηλεκτρική απόδοση. Η βαθιά κατανόηση των μηχανισμών και των σχέσεων συνεργασίας μεταξύ των δύο είναι πολύ σημαντική για τη βελτίωση της αξιοπιστίας των πλακών PCB πολλαπλών{4}}στρώσεων.
Θερμοκρασία: η βασική κινητήρια δύναμη πίσω από τη σύντηξη υλικών
Η θερμοκρασία παίζει ρόλο «καταλύτη» στην πλαστικοποίηση πλακών pcb πολλαπλών-στρώσεων, με βασική της λειτουργία να προωθεί την αντίδραση σκλήρυνσης της ρητίνης στο υπόστρωμα και να επιτυγχάνει σφιχτή συγκόλληση των υλικών σε κάθε στρώμα. Όταν η θερμοκρασία συμπίεσης φτάσει στη θερμοκρασία μετάπτωσης γυαλιού της ρητίνης, η στερεή ρητίνη σταδιακά μαλακώνει σε λιωμένη κατάσταση, έχει ρευστότητα, μπορεί να γεμίσει τα μικρά κενά μεταξύ του υποστρώματος και του φύλλου χαλκού, να εξαλείψει τον αέρα διεπαφής και να θέσει τη βάση για τη συγκόλληση μεταξύ των στρωμάτων. Καθώς η θερμοκρασία συνεχίζει να ανεβαίνει στη θερμοκρασία αντίδρασης σκλήρυνσης, οι μοριακές αλυσίδες ρητίνης υφίστανται αντιδράσεις διασταυρούμενης-σύνδεσης, μετατρέποντας σταδιακά από ιξώδη σε στερεή κατάσταση, σχηματίζοντας έτσι ένα σκληρό και σταθερό συγκολλητικό στρώμα που συνδέει μόνιμα τα υλικά κάθε στρώσης.
Ο ορθολογισμός της καμπύλης θερμοκρασίας καθορίζει άμεσα την ποιότητα της συμπίεσης. Εάν ο ρυθμός θέρμανσης είναι πολύ γρήγορος, η ρητίνη μπορεί να στερεοποιηθεί πρόωρα λόγω τοπικής υπερθέρμανσης, με αποτέλεσμα ανεπαρκή ρευστότητα και αδυναμία πλήρους πλήρωσης των κενών, σχηματίζοντας φυσαλίδες ή κενά. Εάν η θέρμανση είναι πολύ αργή, θα παρατείνει τον κύκλο συμπίεσης, θα μειώσει την απόδοση παραγωγής και μπορεί επίσης να προκαλέσει απόκλιση γραμμής λόγω υπερβολικής ροής ρητίνης. Ο έλεγχος της θερμοκρασίας κατά το στάδιο της μόνωσης είναι επίσης καθοριστικός, διασφαλίζοντας ότι η αντίδραση σκλήρυνσης της ρητίνης έχει ολοκληρωθεί. Εάν η θερμοκρασία είναι ανεπαρκής ή ο χρόνος μόνωσης είναι πολύ μικρός, η σκλήρυνση της ρητίνης δεν θα είναι επαρκής και η δύναμη συγκόλλησης του ενδιάμεσου στρώματος θα μειωθεί σημαντικά, γεγονός που μπορεί να οδηγήσει σε αποκόλληση κατά την επακόλουθη χρήση. Εάν η θερμοκρασία είναι πολύ υψηλή, μπορεί να προκαλέσει αποσύνθεση ρητίνης, να παράγει πτητικά αέρια και να βλάψει τη δομή του ενδιάμεσου στρώματος.
Πίεση: βασικός παράγοντας για τη διασφάλιση πυκνής συγκόλλησης μεταξύ των στρωμάτων
Η πίεση είναι μια βασική παράμετρος που εξασφαλίζει στενή επαφή μεταξύ των υλικών σε κάθε στρώμα μιας πλακέτας pcb πολλαπλών-στρώσεων. Η λειτουργία του αντανακλάται σε δύο διαστάσεις: πρώτον, εξαλείφει τα κενά μεταξύ των υλικών, αναγκάζοντας τη λιωμένη ρητίνη να διεισδύσει πλήρως στην επιφάνεια του φύλλου χαλκού και στις ίνες του υποστρώματος και ενισχύοντας τη διεπιφανειακή πρόσφυση. Το δεύτερο είναι η καταστολή των φυσαλίδων που δημιουργούνται κατά τη διαδικασία σκλήρυνσης της ρητίνης, η έγκαιρη εκκένωση των πτητικών ουσιών και η αποφυγή του σχηματισμού ελαττωμάτων μεταξύ των στρωμάτων.
Η εφαρμογή της πίεσης πρέπει να συντονίζεται με τις αλλαγές θερμοκρασίας. Όταν η ρητίνη είναι σε τετηγμένη κατάσταση, θα πρέπει να ασκείται σταδιακά πίεση ώστε η ρητίνη να ρέει ομοιόμορφα υπό πίεση, γεμίζοντας τα κενά μεταξύ των γραμμών. Αφού η ρητίνη εισέλθει στο στάδιο σκλήρυνσης, η πίεση πρέπει να παραμείνει σταθερή για να αποφευχθούν μικρορωγμές που προκαλούνται από τη συρρίκνωση της ρητίνης. Εάν η πίεση είναι ανεπαρκής, η ρητίνη δεν μπορεί να γεμίσει πλήρως τα κενά και είναι επιρρεπείς να εμφανιστούν κενά μεταξύ των στρωμάτων, με αποτέλεσμα κακή αγωγιμότητα ή μειωμένη μηχανική αντοχή. Εάν η πίεση είναι πολύ υψηλή, μπορεί να προκαλέσει παραμόρφωση του υποστρώματος, μειωμένη απόσταση μεταξύ των κυκλωμάτων και ακόμη και κίνδυνο βραχυκυκλώματος, ειδικά για πλακέτες λεπτού κυκλώματος πολλαπλών στρώσεων.
Ο συνεργιστικός μηχανισμός θερμοκρασίας και πίεσης
Το ιδανικό αποτέλεσμα της πλαστικοποίησης πλακών pcb πολλαπλών-στρώσεων εξαρτάται από την ακριβή αντιστοίχιση θερμοκρασίας και πίεσης. Στο αρχικό στάδιο της συμπίεσης, η θερμοκρασία ανεβαίνει πρώτα για να μαλακώσει η ρητίνη. Αυτή τη στιγμή, η πίεση πρέπει να αυξάνεται αργά για να αποφευχθεί η υπερβολική τοπική πίεση που προκαλείται από ανεπαρκή ροή ρητίνης. Όταν η ρητίνη εισέλθει στη βέλτιστη κατάσταση ροής, η πίεση πρέπει να φτάσει την καθορισμένη τιμή για να διασφαλιστεί η σφιχτή εφαρμογή του υλικού. Κατά τη διάρκεια του σταδίου σκλήρυνσης της ρητίνης, ενώ διατηρείται σταθερή η θερμοκρασία, η πίεση θα πρέπει να διατηρείται μέχρι να ολοκληρωθεί η αντίδραση σκλήρυνσης για να αποφευχθούν κενά μεταξύ των στρωμάτων λόγω συρρίκνωσης.
Η συνεργική ανισορροπία μεταξύ των δύο θα οδηγήσει άμεσα στην εμφάνιση ελαττωμάτων. Για παράδειγμα, εάν η πίεση δεν διατηρηθεί εγκαίρως όταν η θερμοκρασία φτάσει στο μέγιστο της ροής της ρητίνης, μπορεί να δημιουργηθούν κενά λόγω της ανεπαρκούς ρευστότητας της ρητίνης. Εάν η πίεση εφαρμοστεί πολύ νωρίς και η θερμοκρασία δεν ανταποκρίνεται στο πρότυπο, η σκληρή και εύθραυστη ρητίνη μπορεί να συνθλιβεί, προκαλώντας ζημιά στα ενδιάμεσα στρώματα. Ως εκ τούτου, στη διαδικασία πλαστικοποίησης, είναι απαραίτητο να αναπτυχθούν αντίστοιχες καμπύλες πίεσης θερμοκρασίας με βάση τα χαρακτηριστικά του υλικού του υποστρώματος (όπως τύπος ρητίνης, περιεκτικότητα σε ίνες γυαλιού), προκειμένου να επιτευχθεί μια δυναμική ισορροπία "συνδυασμού εγγυημένης ροής και πίεσης λόγω θερμοκρασίας".
Βασικοί παράγοντες που επηρεάζουν τη ρύθμιση των παραμέτρων θερμοκρασίας και πίεσης
Οι παράμετροι θερμοκρασίας συμπίεσης των πλακών pcb πολλαπλών-στρώσεων δεν είναι σταθερές τιμές και πρέπει να προσαρμόζονται με ευελιξία σύμφωνα με τις απαιτήσεις του προϊόντος και τα χαρακτηριστικά του υλικού. Ο τύπος του υποστρώματος είναι ο παράγοντας που επηρεάζει τον πυρήνα: υπάρχει σημαντική διαφορά στη θερμοκρασία σκλήρυνσης μεταξύ των υποστρωμάτων εποξειδικής ρητίνης και των υποστρωμάτων πολυιμιδίου. Το πρώτο συνήθως κυμαίνεται από 150-180 βαθμούς, ενώ το δεύτερο απαιτεί υψηλή θερμοκρασία άνω των 200 βαθμών και οι αντίστοιχες παράμετροι πίεσης πρέπει επίσης να ρυθμιστούν ανάλογα.
Η πυκνότητα του κυκλώματος είναι εξίσου κρίσιμη με το πάχος της πλακέτας. Η απόσταση γραμμών των πλακών πολλαπλών στρώσεων υψηλής{1}}πυκνότητας είναι μικρή και ο χώρος ροής ρητίνης είναι περιορισμένος. Επομένως, πρέπει να χρησιμοποιηθεί χαμηλότερη πίεση και πιο ομαλή καμπύλη θέρμανσης για να αποφευχθεί η παραμόρφωση της γραμμής. Η συμπίεση της παχιάς πλάκας απαιτεί υψηλότερη πίεση και μεγαλύτερο χρόνο μόνωσης για να διασφαλιστεί ότι η εσωτερική ρητίνη έχει ωριμάσει πλήρως. Επιπλέον, το πάχος και ο αριθμός των στρωμάτων του φύλλου χαλκού μπορεί επίσης να επηρεάσει την απόδοση θερμικής αγωγιμότητας, η οποία απαιτεί λεπτομερή-ρύθμιση της καμπύλης θερμοκρασίας για να αποφευχθεί η ανομοιόμορφη σκλήρυνση που προκαλείται από ανομοιόμορφη θέρμανση κάθε στρώματος.

Η διαδρομή υλοποίησης ακριβούς ελέγχου θερμοκρασίας και πίεσης
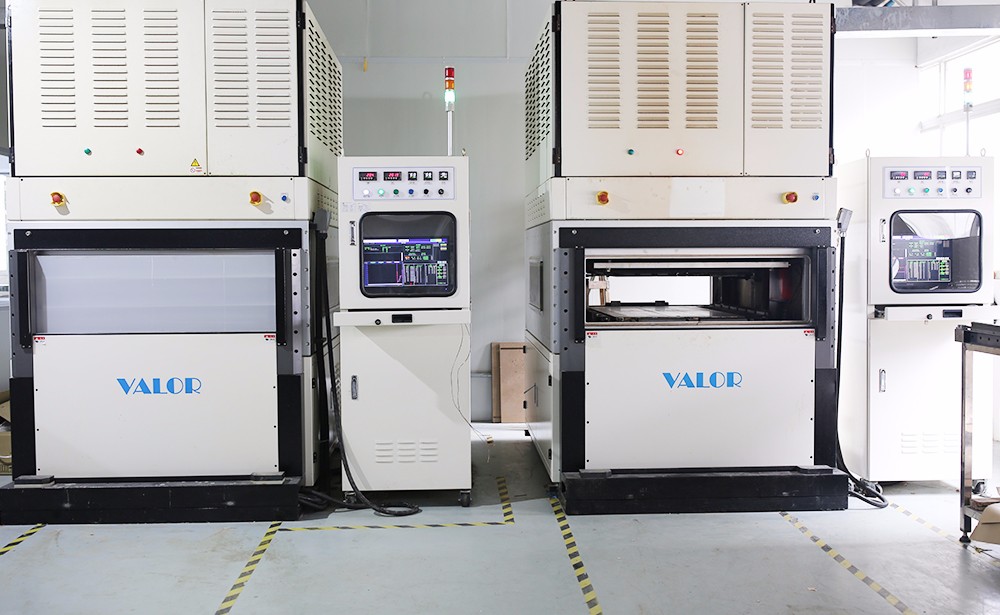
Για να επιτευχθεί ακριβής έλεγχος θερμοκρασίας και πίεσης, απαιτείται διπλή εγγύηση εξοπλισμού υλικού και διαχείρισης διεργασιών. Όσον αφορά τον εξοπλισμό παραγωγής, τα σύγχρονα μηχανήματα πλαστικοποίησης πρέπει να διαθέτουν συστήματα ελέγχου θερμοκρασίας υψηλής Όσον αφορά τη διαχείριση της διαδικασίας, είναι απαραίτητο να επαληθευτεί η ορθολογικότητα της καμπύλης πίεσης θερμοκρασίας μέσω της δοκιμαστικής παραγωγής, να χρησιμοποιηθεί ανάλυση τομής και άλλες μέθοδοι για την ανίχνευση της κατάστασης σύνδεσης μεταξύ των στρωμάτων και η συνεχής βελτιστοποίηση των παραμέτρων.
Το όλο σύστημα παρακολούθησης της διαδικασίας είναι εξίσου σημαντικό. Κατά τη διαδικασία συμπίεσης, τα δεδομένα θερμοκρασίας και πίεσης συλλέγονται σε πραγματικό-χρόνο μέσω αισθητήρων, σε σύγκριση με την τυπική καμπύλη, και ενεργοποιείται αμέσως ένας συναγερμός και προσαρμόζεται αυτόματα σε περίπτωση απόκλισης. Μετά την ολοκλήρωση της παραγωγής, η επαλήθευση αξιοπιστίας, όπως η δοκιμή θερμικού σοκ και η δοκιμή αντοχής αποφλοίωσης διεξάγεται στο τελικό προϊόν για να διασφαλιστεί ότι το αποτέλεσμα ελέγχου θερμοκρασίας και πίεσης πληροί τις απαιτήσεις.