


Στον τομέα της κατασκευής PCB υψηλής πυκνότητας και αξιοπιστίας, πολλές βασικές διαδικασίες που καθορίζουν τη μακροπρόθεσμη σταθερότητα των προϊόντων κρύβονται μέσα σε αόρατα κανάλια. Η οπή ρητίνης είναι ακριβώς μια τέτοια βασική διαδικασία "καλλιέργειας προς τα μέσα" - δεν συμμετέχει άμεσα στη μετάδοση σήματος, ούτε αποτελεί σημείο πώλησης στην εμφάνιση, αλλά καθορίζει άμεσα τη μακροπρόθεσμη αξιοπιστία των σανίδων υψηλής πυκνότητας, των πλακών υψηλής συχνότητας και των βιομηχανικών προϊόντων αυτοκινήτων. Ένα PCB με πλήρες κύκλωμα επιφάνειας και ομαλή εμφάνιση, εάν οι τρύπες δεν γεμίσουν σωστά, είναι επιρρεπές σε εικονική συγκόλληση, ρωγμές οπών, αποκόλληση, ακόμη και σε σκραπ ολόκληρης της πλακέτας σε επακόλουθη συγκόλληση με επαναροή, θερμικό σοκ ή μακροχρόνια περιβάλλοντα δόνησης.
Ορισμός πυρήνα και τεχνικό όριο οπής βύσματος ρητίνης
Η οπή βύσματος ρητίνης είναι μια διαδικασία ακριβείας στην κατασκευή PCB όπουμέσα από τρύπες, τυφλές τρύπες ή θαμμένες τρύπεςγεμίζονται πλήρως με εξειδικευμένο υλικό εποξειδικής ρητίνης, σκληρύνονται και αλέθονται ώστε η οπή της οπής να ευθυγραμμιστεί πλήρως με την επιφάνεια της σανίδας. Διαφέρει από τις συνηθισμένες οπές βύσματος μάσκας συγκόλλησης, οπές βύσματος μελανιού και οπές βύσματος ηλεκτρολυτικής επιμετάλλωσης. Ο βασικός του στόχος δεν είναι απλώς να μπλοκάρει το άνοιγμα της οπής, αλλά να επιτύχει πλήρωση υψηλής πυκνότητας χωρίς κοιλότητα μέσα στην τρύπα.
Σύμφωνα με τα βιομηχανικά πρότυπα, οι ειδικές οπές βύσματος ρητίνης πρέπει να πληρούν τρεις σκληρούς δείκτες ταυτόχρονα:
Η πληρότητα πλήρωσης δεν πρέπει να είναι μικρότερη από 95%, και δεν επιτρέπονται διαμπερή κενά.
Μετά το τρίψιμο, η τραχύτητα της επιφάνειας της οπής ελέγχεται εντός 5 μ m για να διασφαλιστεί η απόλυτη επιπεδότητα της επιφάνειας της πλάκας.
Η ρητίνη είναι στενά συνδεδεμένη με το στρώμα χαλκού στο τοίχωμα των πόρων και δεν υπάρχει αποκόλληση ή αποκόλληση μετά τη δοκιμή θερμικού κύκλου.
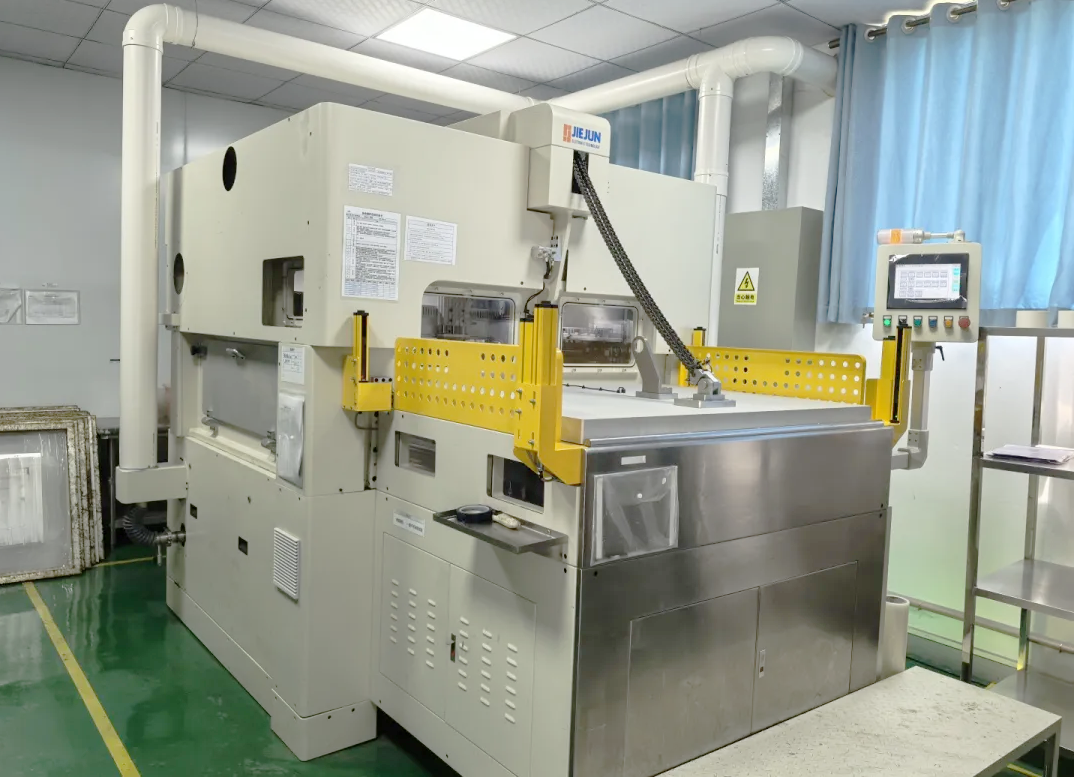 |
Πλήρης διαδικασία αποσυναρμολόγησης: από τον καθαρισμό των τοίχων με τρύπες μέχρι την λείανση επιφανειών
Η τελική απόδοση των οπών βύσματος ρητίνης εξαρτάται κατά το ήμισυ από την επιλογή υλικού και κατά το ήμισυ από τον έλεγχο της διαδικασίας. Οποιαδήποτε απόκλιση σε οποιοδήποτε στάδιο θα εγκυμονεί κρυφούς κινδύνους στις επόμενες διαδικασίες.
Διαδικασία προεπεξεργασίας: Μετά τη διάτρηση, θα υπάρχουν υπολειμματικά γρέζια, λεκέδες διάτρησης και στρώματα οξειδίου στον τοίχο της τρύπας. Εάν δεν αφαιρεθεί καλά, η πρόσφυση μεταξύ της ρητίνης και του χάλκινου τοιχώματος θα μειωθεί σημαντικά. Το βιομηχανικό πρότυπο είναι ο έλεγχος της τραχύτητας Ra του τοιχώματος των πόρων κάτω από 0,8 μ m, η αφαίρεση ακαθαρσιών μέσω καθαρισμού πλάσματος ή χημικού καθαρισμού και η διασφάλιση ότι ο πόρος είναι εντελώς στεγνός για να αποφευχθεί η παγίδευση υπολειμματικής υγρασίας αερίου και ο σχηματισμός επακόλουθων κενών.
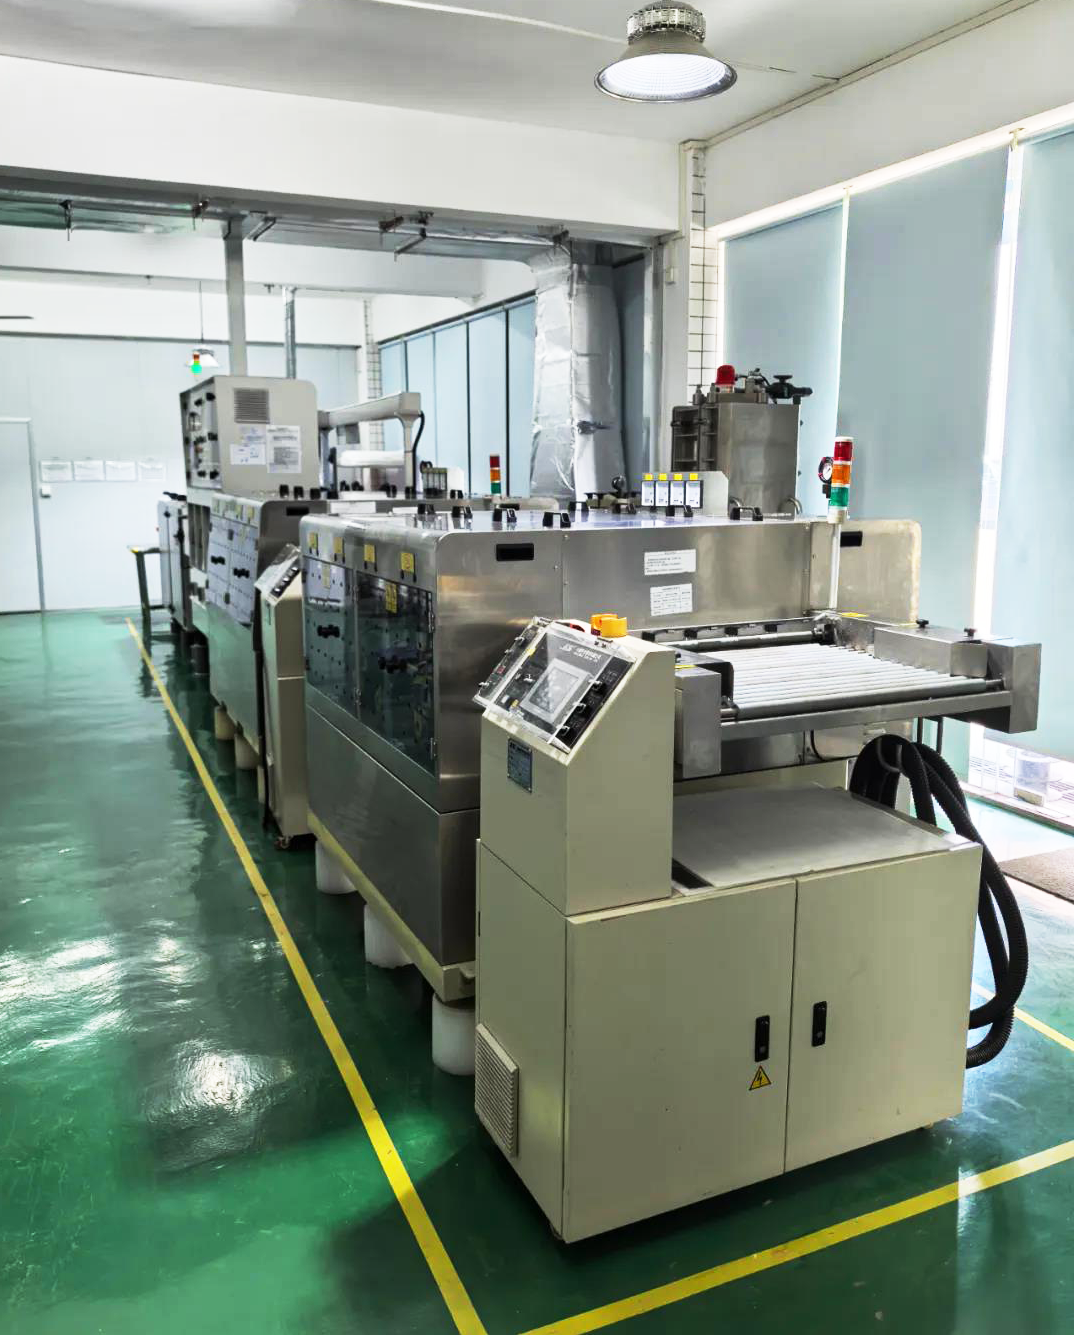
Διαδικασία πλήρωσης υπό κενό: Τοποθετήστε το PCB σε περιβάλλον κενού από 50Pa έως 80kPa, χρησιμοποιήστε αρνητική πίεση για να εξαντλήσετε πλήρως τον αέρα μέσα στην οπή και στη συνέχεια εγχύστε ρητίνη χαμηλού ιξώδους στην οπή μέσω εξειδικευμένου εξοπλισμού. Για μικροπόρους με αναλογία βάθους προς διάμετρο που υπερβαίνει το 8:1, η βιομηχανία γενικά υιοθετεί μια δευτερεύουσα διαδικασία πλήρωσης για να αποφύγει την παγίδευση αέρα στο εσωτερικό κατά την πρώτη πλήρωση, διασφαλίζοντας ότι μπορεί να επιτευχθεί γέμισμα υψηλής πυκνότητας και μέσα στη βαθιά οπή.
Διαδικασία σκλήρυνσης: Η θερμοσκληρυνόμενη ρητίνη πρέπει να χρησιμοποιεί μια καμπύλη θέρμανσης σταδιακά, αυξάνοντας σταδιακά από 80 μοίρες σε 120 μοίρες και στη συνέχεια σε 150 μοίρες και κρατώντας για 40 έως 60 λεπτά για να αποφευχθεί η ταχεία εξάτμιση του διαλύτη της ρητίνης και ο σχηματισμός εσωτερικών φυσαλίδων λόγω ταχείας θέρμανσης. Μετά τη σκλήρυνση, ο βαθμός σκλήρυνσης πρέπει να επαληθευτεί με θερμιδομετρία διαφορικής σάρωσης DSC για να αποτραπεί η ατελής σκλήρυνση της ρητίνης να μαλακώσει και να πέσει σε επακόλουθες διεργασίες υψηλής θερμοκρασίας.
Διαδικασία λείανσης: Ο τροχός λείανσης διαμαντιών χρησιμοποιείται για τμηματοποιημένη λειτουργία. Αρχικά, χρησιμοποιείται τραχιά λείανση για να αφαιρεθεί το μεγαλύτερο μέρος της περίσσειας ρητίνης και στη συνέχεια χρησιμοποιείται λεπτή λείανση για τον έλεγχο της τραχύτητας της επιφάνειας εντός 5 μ m. Η ποσότητα λείανσης πρέπει να ελέγχεται με ακρίβεια. Η ανεπαρκής ποσότητα λείανσης θα έχει ως αποτέλεσμα υπολειπόμενες προεξοχές που επηρεάζουν την επακόλουθη παραγωγή του κυκλώματος. Η υπερβολική ποσότητα λείανσης θα τραβήξει απευθείας τη ρητίνη στο άνοιγμα της οπής, προκαλώντας μη αναστρέψιμα ελαττώματα.
|
|
|
Λογική επιλογής υλικού για διαφορετικά σενάρια
Η επιλογή υλικού για τις οπές βύσματος ρητίνης δεν μπορεί να γενικευτεί. Είναι απαραίτητο να ταιριάξετε το αντίστοιχο σύστημα ρητίνης σύμφωνα με το σενάριο εφαρμογής του προϊόντος προκειμένου να βρεθεί η βέλτιστη λύση μεταξύ απόδοσης, απόδοσης και κόστους.
Για συνηθισμένες πλακέτες πολλαπλών στρώσεων βιομηχανικής ποιότητας, προτιμάται η τυπική τροποποιημένη εποξειδική ρητίνη, με ελεγχόμενο ιξώδες κάτω από 500 mPa · s και τιμή Tg πάνω από 150 μοίρες, για να διασφαλιστεί ότι η βασική απόδοση πλήρωσης ταιριάζει με τον συντελεστή θερμικής διαστολής του υποστρώματος FR-4.
Για πλακέτες υψηλής συχνότητας, μονάδες ισχύος και προϊόντα με υψηλές απαιτήσεις απαγωγής θερμότητας, μπορούν να προστεθούν στη ρητίνη μικροσκόνη πυριτίου ή πληρωτικά οξειδίου του αλουμινίου για να ενισχύσουν τη συνολική θερμική αγωγιμότητα χωρίς μείωση της μόνωσης και να βοηθήσουν την πλακέτα κυκλώματος στην ταχεία απαγωγή θερμότητας.
Για παραγγελίες μεγάλης κλίμακας που επιδιώκουν την αποτελεσματικότητα της γραμμής παραγωγής, η σκληρυνόμενη με υπεριώδη ακτινοβολία ρητίνη μπορεί να χρησιμοποιηθεί για την επίτευξη επιφανειακής ξήρανσης σε λίγα δευτερόλεπτα κάτω από συνθήκες φωτός μήκους κύματος 365 nm και 300-500 mJ/cm², συντομεύοντας σημαντικά τον κύκλο παραγωγής.
Σε σενάρια υψηλής αξιοπιστίας, όπως τα ηλεκτρονικά αυτοκινήτων και η αεροδιαστημική, πρέπει να επιλέγονται θερμοσκληρυνόμενες ρητίνες. Μέσω μιας ολοκληρωμένης διαδικασίας θέρμανσης και ωρίμανσης σταδιακά, εξασφαλίζεται η συγκολλητική αντοχή μεταξύ της ρητίνης και του τοιχώματος της οπής, ικανοποιώντας τις απαιτήσεις για μακροχρόνια χρήση σε σκληρά περιβάλλοντα.
Τυπικές θήκες προϊόντων και βιομηχανικές εφαρμογές
Η διάδοση της τεχνολογίας οπών βύσματος ρητίνης περιστρεφόταν πάντα γύρω από τις δύο κατευθύνσεις «καλωδίωση υψηλής πυκνότητας+απαιτήσεις υψηλής αξιοπιστίας» και έχει γίνει πλέον μια τυπική διαμόρφωση σε πολλά πεδία προηγμένης τεχνολογίας.
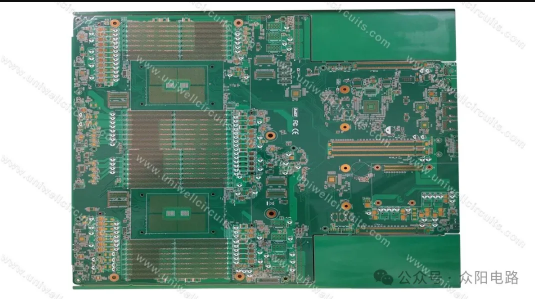
Στις μητρικές πλακέτες διακομιστών τεχνητής νοημοσύνης, ένας μεγάλος αριθμός πλακών υψηλού επιπέδου με περισσότερα από 20 στρώματα χρησιμοποιούν τη διαδικασία βουλώματος ρητίνης με θαμμένη οπή στο εσωτερικό στρώμα. Εάν οι εσωτερικές θαμμένες οπές HDI δεν γεμίσουν με ρητίνη, η ποσότητα της κόλλας στο διηλεκτρικό στρώμα δεν μπορεί να ελεγχθεί με ακρίβεια κατά τη διάρκεια της επακόλουθης συμπίεσης, γεγονός που μπορεί εύκολα να οδηγήσει σε ανεπαρκή κόλλα σε ορισμένες περιοχές και να οδηγήσει σε άμεση αποκόλληση κατά τη διάρκεια των επακόλουθων δοκιμών κρούσης με κρύο και ζεστό. Η προπλήρωση των θαμμένων οπών με ρητίνη όχι μόνο διασφαλίζει την ακρίβεια της ευθυγράμμισης των ενδιάμεσων στρωμάτων, αλλά λύνει επίσης το βιομηχανικό πρόβλημα της ανομοιόμορφης πλήρωσης λεπτών διηλεκτρικών στρωμάτων, που είναι μία από τις βασικές διαδικασίες στην τρέχουσα κατασκευή πλακέτας υπολογιστών υψηλής ποιότητας.
|
|
Στο ενσωματωμένο PCB αισθητήρα ADAS, η διαδικασία οπής βύσματος ρητίνης επιτρέπει στο προϊόν να περάσει με επιτυχία πάνω από 500 δοκιμές θερμικού κύκλου από -55 βαθμούς σε 125 βαθμούς. Οι γεμάτοι πόροι είναι πλήρως σφραγισμένοι, εμποδίζοντας τα διαβρωτικά αέρια και τους υδρατμούς να εισέλθουν και να διαβρώσουν το χάλκινο τοίχωμα. Ταυτόχρονα, η ρητίνη απορροφά κάποια θερμική καταπόνηση, μειώνοντας σημαντικά τον κίνδυνο ρωγμών των πόρων και κάμψης της πλάκας, ικανοποιώντας τις αυστηρές απαιτήσεις μηδενικής αστοχίας στα ηλεκτρονικά του αυτοκινήτου.
Στην πλακέτα κυμάτων χιλιοστών 5G υψηλής συχνότητας, οι οπές βύσματος ρητίνης αντικαθιστούν τις παραδοσιακές κοίλες διόδους, μειώνοντας την ανάκλαση του σήματος και τις αλλαγές σύνθετης αντίστασης που προκαλούνται από τον αέρα μέσα στις οπές, κάνοντας τα σήματα υψηλής συχνότητας να εξασθενούν πιο ομαλά κατά τη μετάδοση, βελτιώνοντας αποτελεσματικά την απόδοση ακεραιότητας σήματος στη ζώνη συχνοτήτων κυμάτων χιλιοστών.
Σε πλακέτες ηλεκτρονικών ευρείας κατανάλωσης HDI, οι οπές βύσματος ρητίνης συνδυάζονται με διεργασίες επιμετάλλωσης χαλκού στις επόμενες οπές για να επιτευχθεί άμεσα ο σχεδιασμός οπών δίσκου POFV, επιτρέποντας στα μαξιλαράκια BGA να πέφτουν ακριβώς πάνω από τις οπές διέλευσης χωρίς να καταλαμβάνουν επιπλέον χώρο καλωδίωσης για την αποφυγή τους. Σε μια περιορισμένη περιοχή πλακέτας, η πυκνότητα καλωδίωσης αυξάνεται κατά περισσότερο από 30%, η οποία είναι η βασική διαδικασία υποστήριξης για την τρέχουσα ελαφριά σχεδίαση των smartphone.