


Στη διαδικασία παραγωγής τουΚατασκευαστής πίνακα τυπωμένων κυκλωμάτων, η παραγωγή κυκλωμάτων εσωτερικού στρώματος είναι εξαιρετικά κρίσιμη και η διαδικασία πλαστικοποίησης είναι υψίστης σημασίας. Έχει θεμελιώδη αντίκτυπο στην ακρίβεια, την αξιοπιστία και τη συνολική απόδοση του πίνακα κυκλωμάτων για επακόλουθα κυκλώματα.
1, ο σκοπός και η σημασία της διαδικασίας πλαστικοποίησης
Η διαδικασία πλαστικοποίησης στοχεύει στην ομοιόμορφα τη διάθεση του φωτοαντιστάθμου ξηρού φιλμ στην επιφάνεια του επεξεργασμένου εσωτερικού πίνακα πυρήνα. Για τον κατασκευαστή του πίνακα τυπωμένων κυκλωμάτων, ο φωτοανθεκτικός ξηρός φιλμ μπορεί να προστατεύσει με ακρίβεια τα μη χαραγμένα τμήματα κυκλώματος κατά τη διάρκεια των επακόλουθων διαδικασιών έκθεσης και ανάπτυξης, κατασκευάζοντας έτσι ακριβή πρότυπα κυκλώματος εσωτερικού στρώματος. Πατώντας σφιχτά την μεμβράνη για να συνδέσετε το ξηρό φιλμ με την πλακέτα πυρήνα, μπορεί να αποτρέψει αποτελεσματικά τα ανεπιθύμητα φαινόμενα όπως το ξεφλούδισμα και τις φυσαλίδες ξηρού φιλμ και να εξασφαλίσει την ακεραιότητα και την ακρίβεια των γραφικών κυκλώματος. Αυτό είναι ένα βασικό βήμα για την παραγωγή υψηλών - ποιότητας τυπωμένου κυκλώματος.
2, προσεκτική προετοιμασία πριν από την πλαστικοποίηση
(1) θεραπεία εσωτερικού πυρήνα
Ο κατασκευαστής πλακέτας κυκλώματος PCB θα εκτελέσει πολλαπλές διεργασίες επεξεργασίας PRE - στην εσωτερική πλακέτα πυρήνα πριν από την πλαστικοποίηση. Πρώτον, ένας συνδυασμός χημικού καθαρισμού και μηχανικής λείανσης χρησιμοποιείται για τον καθαρισμό της επιφάνειας του πίνακα πυρήνα, όπως η χρήση αλκαλικού διαλύματος για την απομάκρυνση των λεκέδων λαδιού, της σκόνης και των στρώσεων οξειδίου. Στη συνέχεια, η λείανση βούρτσας ή η αμμοβολή χρησιμοποιείται για την εξάλειψη των μικρών ελαττωμάτων, καθιστώντας την επιφάνεια του πυρήνα να φτάσει στα καθορισμένα πρότυπα τραχύτητας και καθαριότητας, δημιουργώντας συνθήκες για καλή προσκόλληση ξηρού φιλμ.
(2) Προετοιμασία ξηρού φιλμ
Ο φωτοανθεκτικός ξηρός φιλμ αποτελείται από μια δομή στρώματος τριών -. Ο κατασκευαστής τυπωμένου κυκλώματος θα μειώσει το ξηρό φιλμ ανάλογα με το μέγεθος του εσωτερικού πυρήνα και τις απαιτήσεις παραγωγής και θα το επιθεωρήσει προσεκτικά για ελαττώματα όπως γρατζουνιές και ρυτίδες για να εξασφαλίσει ότι η ποιότητα πληροί τα πρότυπα. Κατά τη διάρκεια της αποθήκευσης και της μεταφοράς ξηρού φιλμ, οι κατασκευαστές θα δώσουν ιδιαίτερη προσοχή στην υγρασία και την προστασία του φωτός για να αποτρέψουν τις βλάβες της απόδοσής της.
3, η βασική διαδικασία της τεχνολογίας πλαστικοποίησης
(1) Εφαρμογή ταινίας
Τοποθετήστε τον φωτοανθεκτικό ξηρό φιλμ (με την προστατευτική μεμβράνη πολυαιθυλενίου που βλέπει προς τα πάνω) στην πλατφόρμα τροφοδοσίας της μηχανής κολλητικής μεμβράνης. Στη συνέχεια, η πλακέτα εσωτερικού πυρήνα τροφοδοτείται σε επαφή με το στρώμα φωτοανθεκτικού ξηρού φιλμ χρησιμοποιώντας το σύστημα μεταφοράς της μηχανής κολλητικής μεμβράνης. Η μηχανή πλαστικοποίησης μεμβράνης λειτουργεί σε συνδυασμό με καυτή πίεση και πατρίδα και προσκολλάται ομοιόμορφα την ξηρή μεμβράνη στην επιφάνεια του πίνακα πυρήνα κάτω από ειδική θερμοκρασία (100-120 βαθμούς C), πίεση (3-5kg/cm ²) και συνθήκες ταχύτητας (1-3m/min). Κατά τη διάρκεια αυτής της διαδικασίας, ο κατασκευαστής τυπωμένου κυκλώματος πρέπει να διασφαλίζει ότι δεν υπάρχουν φυσαλίδες ή ρυτίδες μεταξύ του ξηρού φιλμ και του κεντρικού πίνακα και ότι η προσκόλληση είναι ομοιόμορφη και συνεπής.
(2) Hot Press Curing
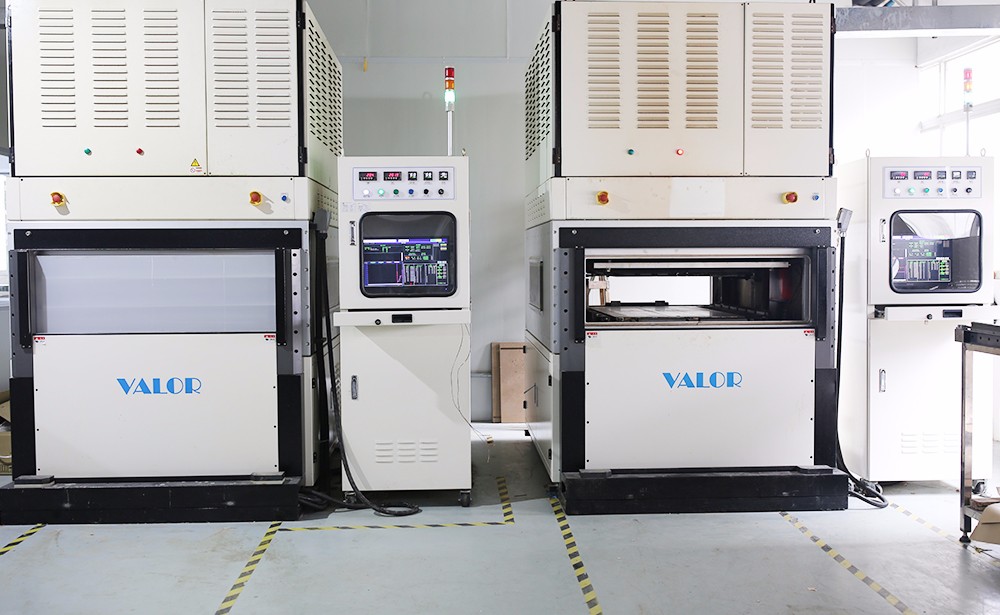
Αφού εφαρμοστεί η μεμβράνη, απαιτείται σκλήρυνση με καυτή πίεση για την ενίσχυση της προσκόλλησης μεταξύ του ξηρού φιλμ και του εσωτερικού πυρήνα. Στείλτε το πλαστικοποιημένο πίνακα πυρήνα σε ένα καυτό μηχάνημα τύπου και πατήστε το σε θερμοκρασία 120-150 βαθμού C για 1-3 λεπτά. Το Hot Pressing λιώνει τον φωτοανθεκτικό ξηρό φιλμ και γεμίζει τους επιφανειακούς πόρους της πλακέτας πυρήνα, σχηματίζοντας χημικούς δεσμούς με το φύλλο χαλκού για να ενισχύσει τη σταθερότητα της προσκόλλησης του ξηρού φιλμ.
4, Έλεγχος παραμέτρων πυρήνα της διαδικασίας πλαστικοποίησης
(1) Έλεγχος θερμοκρασίας
Η θερμοκρασία είναι ένα στοιχείο κλειδιού στη διαδικασία πίεσης του φιλμ. Ο κατασκευαστής του τυπωμένου κυκλώματος γνωρίζει καλά ότι οι χαμηλές θερμοκρασίες και η ανεπαρκής προσκόλληση ξηρού φιλμ μπορεί εύκολα να προκαλέσει προβλήματα όπως φυσαλίδες και ξεφλούδισμα. Εάν η θερμοκρασία είναι πολύ υψηλή, θα προκαλέσει ανομοιογενή τήξη του ξηρού φιλμ, επηρεάζοντας την ακρίβεια των γραφικών κυκλώματος. Ως εκ τούτου, κατά τη διάρκεια της εφαρμογής μεμβράνης και της σκλήρυνσης με καυτή πίεση, είναι απαραίτητο να ελέγξουμε με ακρίβεια τη θερμοκρασία και να εξασφαλιστεί η ομοιομορφία για την πρόληψη των ελαττωμάτων ποιότητας που προκαλούνται από τις τοπικές διαφορές θερμοκρασίας.
(2) Έλεγχος πίεσης
Η κατάλληλη πίεση μπορεί να εξασφαλίσει σφιχτή επαφή μεταξύ του ξηρού φιλμ και της πλακέτας πυρήνα, επιτυγχάνοντας ομοιόμορφη προσκόλληση. Η πίεση είναι πολύ χαμηλή και η ξηρή μεμβράνη δεν προσκολλάται σταθερά. Η υπερβολική πίεση μπορεί να βλάψει τον πυρήνα ή να προκαλέσει παραμόρφωση του ξηρού φιλμ. Ο κατασκευαστής θα προσαρμόσει τις παραμέτρους πίεσης εύλογα με βάση το πάχος, την επιπεδότητα και τα χαρακτηριστικά ξηρού φιλμ του πυρήνα και θα διατηρήσει τη σταθερότητα της πίεσης μέσω της πραγματικής παρακολούθησης του χρόνου - από τους αισθητήρες πίεσης.
(3) Έλεγχος ταχύτητας
Η μεμβράνη που κολλάει και η καυτή ταχύτητα σκλήρυνσης έχουν σημαντικό αντίκτυπο στη διαδικασία πλαστικοποίησης. Πολύ γρήγορη ταχύτητα, ανομοιόμορφη προσκόλληση ξηρού φιλμ και ανεπαρκής σκλήρυνση. Η αργή ταχύτητα θα μειώσει την αποτελεσματικότητα της παραγωγής. Ο κατασκευαστής τυπωμένου κυκλώματος θα επιλέξει τις κατάλληλες παραμέτρους ταχύτητας με βάση την ικανότητα παραγωγής και την απόδοση του εξοπλισμού, εξασφαλίζοντας παράλληλα την ποιότητα της πλαστικοποίησης ταινιών.