


Στην βασική αρχιτεκτονική των ηλεκτρονικών προϊόντων, το pcb είναι σαν ένα «νευρικό κέντρο» που λειτουργεί με ακρίβεια και η απόδοσή του καθορίζει άμεσα τη σταθερότητα και την αξιοπιστία των ηλεκτρονικών προϊόντων. Ως βασικός σύνδεσμος στοδιαδικασία κατασκευής pcb, η διαδικασία πλαστικοποίησης επωμίζεται την ευθύνη της σύντηξης πολλαπλών στρωμάτων υλικών σε μια σταθερή δομή. Η ακρίβεια διεργασίας του όχι μόνο επηρεάζει τη μηχανική αντοχή και την απόδοση μόνωσης του PCB, αλλά παίζει επίσης καθοριστικό ρόλο στην ακεραιότητα της μετάδοσης σήματος. Παρακάτω, θα αναλύσουμε ολόκληρη τη διαδικασία της τεχνολογίας πλαστικοποίησης pcb και θα αποκαλύψουμε την τεχνική λογική και τα σημεία ποιοτικού ελέγχου πίσω από αυτήν.
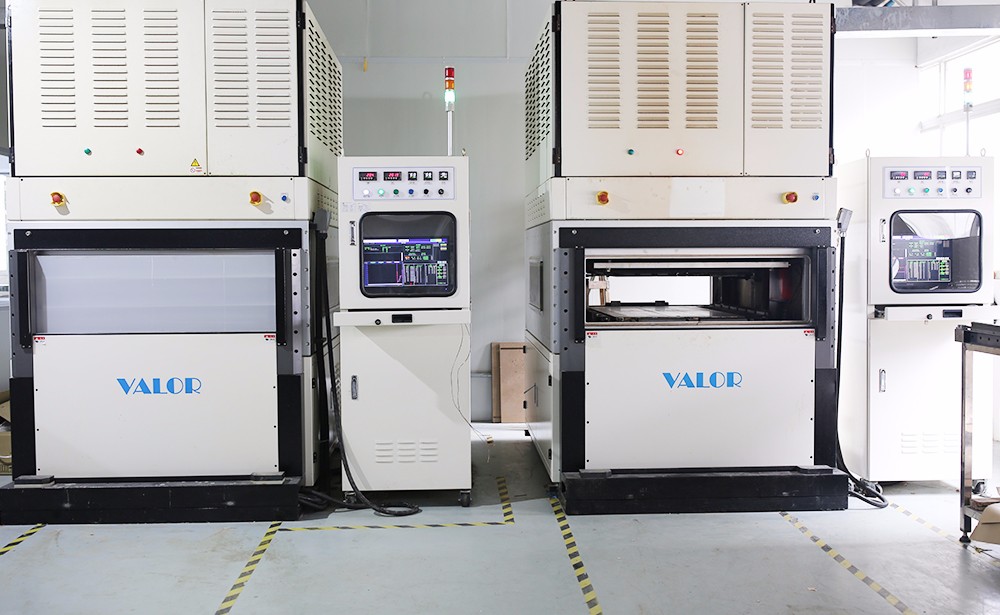
1, Ακριβής προετοιμασία πριν από την πίεση
(1) Αυστηρή επιλογή και σχολαστική επιθεώρηση υλικών
Ως βάση ηλεκτρικής σύνδεσης της πλακέτας τυπωμένου κυκλώματος, η πλακέτα εσωτερικού πυρήνα πρέπει να υποβληθεί σε κατεργασία ακριβείας της παραγωγής εσωτερικού κυκλώματος για να διασφαλιστεί ότι το σφάλμα ακρίβειας των γραφικών κυκλώματος ελέγχεται εντός ± 5 μ m. Στο στάδιο της επιθεώρησης εμφάνισης, ο αυτόματος οπτικός εξοπλισμός επιθεώρησης χρησιμοποιείται για τη σάρωση ολόκληρης της επιφάνειας της πλακέτας πυρήνα, εστιάζοντας στον έλεγχο για βραχυκυκλώματα, ανοιχτά κυκλώματα και ελαττώματα οπής με διάμετρο 50 μ m. Ταυτόχρονα, ένας ελεγκτής μικροαντίστασης χρησιμοποιείται για τη διεξαγωγή δοκιμών 100% της αγωγιμότητας του κυκλώματος για να διασφαλιστεί ότι η ηλεκτρική απόδοση της πλακέτας πυρήνα πληροί το πρότυπο.
Οι παράμετροι απόδοσης των ημισκληρυμένων μεμβρανών καθορίζουν άμεσα την ποιότητα της συγκόλλησης μεταξύ των στρωμάτων. Για τυπωμένα κυκλώματα επικοινωνίας υψηλής Για σενάρια υψηλής αξιοπιστίας, όπως ηλεκτρονικά αυτοκινήτων, πρέπει να χρησιμοποιούνται μοντέλα ανθεκτικά σε υψηλές{4} θερμοκρασίες με θερμοκρασία μετάπτωσης υάλου μεγαλύτερη ή ίση με 170 μοίρες. Στην επιθεώρηση αποθήκευσης υλικού, η δραστηριότητα σκλήρυνσης της ρητίνης ανιχνεύεται από τον ελεγκτή χρόνου γέλης και η απόκλιση χρόνου γέλης απαιτείται να ελέγχεται εντός ± 10%. Ταυτόχρονα, ο ελεγκτής πάχους χρησιμοποιείται για τον επιτόπιο έλεγχο της ομοιομορφίας του φύλλου για να διασφαλιστεί ότι η ανοχή πάχους είναι Μικρότερη ή ίση με ± 5 μ m.
Η επιλογή του εξωτερικού φύλλου χαλκού πρέπει να ταιριάζει με τις απαιτήσεις σχεδιασμού του κυκλώματος. Για σενάρια υψηλού ρεύματος όπως μονάδες ισχύος, θα πρέπει να δίνεται προτεραιότητα στη χρήση φύλλου χαλκού υψηλής ολκιμότητας με πάχος 70 μm και η αντοχή αποκόλλησης πρέπει να είναι μεγαλύτερη ή ίση με 1,5 N/mm. Για γραμμές σήματος υψηλής Η τραχύτητα της επιφάνειας του φύλλου χαλκού θα πρέπει να ελέγχεται εντός του εύρους 1,5-2,5 μm και η δειγματοληψία παρτίδας θα πρέπει να πραγματοποιείται χρησιμοποιώντας ένα όργανο μέτρησης τραχύτητας για την εξάλειψη των ελαττωμάτων χάραξης που προκαλούνται από επιφανειακά ελαττώματα.
(2) Προσεκτικός σχεδιασμός και ακριβής στοίβαξη πολυεπίπεδων κατασκευών
Ο σχεδιασμός στοίβαξης θα πρέπει να ακολουθεί την αρχή της ηλεκτρομαγνητικής συμβατότητας. Για-πίνακες τυπωμένων κυκλωμάτων υψηλής ταχύτητας με περισσότερα από 10 στρώματα, χρησιμοποιείται συνήθως μια συμμετρική δομή "στρώμα σήματος στρώματος στρώματος σήματος". Η απόσταση μεταξύ του στρώματος ισχύος και του στρώματος ελέγχεται στα 50-100 μ m για να σχηματίσει ένα σφιχτά συζευγμένο χωρητικό αποτέλεσμα και να μειώσει τον θόρυβο ισχύος. Στη σχεδίαση τυφλών οπών, το λογισμικό CAE χρησιμοποιείται για ανάλυση προβολής θέσης οπής για να διασφαλιστεί ότι η απόκλιση των παρακείμενων τυφλών οπών είναι μικρότερη ή ίση με 50 μ m, αποφεύγοντας την αστοχία σύνδεσης μεταξύ των στρωμάτων που προκαλείται από κακή ευθυγράμμιση. Μια τυπική περίπτωση δείχνει ότι η χρήση μιας συμμετρικής στοιβαγμένης πλακέτας κυκλώματος DDR4 6 επιπέδων μειώνει την απώλεια προσομοίωσης ακεραιότητας σήματος κατά 12% σε σύγκριση με μια ασύμμετρη δομή.
Η λειτουργία στοίβαξης πραγματοποιείται σε περιβάλλον καθαρού δωματίου κατηγορίας 1000 και οι χειριστές πρέπει να φορούν αντιστατικά γάντια και μάσκες για να αποφύγουν την επίδραση των ανθρώπινων ρύπων. Χρησιμοποιώντας ένα σύστημα οπτικής ευθυγράμμισης για τον εντοπισμό κάθε στρώματος υλικού, η ακρίβεια ευθυγράμμισης του άξονα Χ/Υ μπορεί να φτάσει τα ± 25 μ m. Όσον αφορά τα βοηθητικά υλικά, επιλέγεται μονωτικό χαρτί πολυιμιδίου ανθεκτικό σε υψηλές θερμοκρασίες (αντοχή σε θερμοκρασία μεγαλύτερη ή ίση με 260 μοίρες), με ανοχή πάχους ελεγχόμενη εντός ± 2 μ m. Το υλικό αντικραδασμικής προστασίας χρησιμοποιεί τσόχα από ίνες γυαλιού με πυκνότητα 0,3 g/cm ³ για την εξισορρόπηση της κατανομής πίεσης. Αφού ολοκληρωθεί η στοίβαξη, το συνολικό πάχος του υλικού πρέπει να επαληθευτεί με τη μέθοδο ζύγισης, με σφάλμα μικρότερο ή ίσο με ± 3%.
2, Ακριβής έλεγχος της λειτουργίας συμπίεσης
(1) Βελτιστοποίηση των παραμέτρων του εξοπλισμού
Ο έλεγχος θερμοκρασίας υιοθετεί τεχνολογία ελέγχου θερμοκρασίας πολλαπλών ζωνών και η διαφορά θερμοκρασίας επιφάνειας της πιεσμένης χαλύβδινης πλάκας είναι μικρότερη ή ίση με ± 1,5 μοίρες. Λαμβάνοντας ως παράδειγμα ένα συγκεκριμένο υλικό FR-4, η καμπύλη σκλήρυνσης του χωρίζεται σε τρία στάδια: στάδιο προθέρμανσης (60-120 μοίρες, ρυθμός θέρμανσης 3 μοίρες / λεπτό), στάδιο σκλήρυνσης (180 μοίρες ± 2 μοίρες, μόνωση για 90 λεπτά) και στάδιο μετά τη σκλήρυνση (σταδιακή ψύξη κάτω από τους 80 βαθμούς). Παρακολούθηση σε πραγματικό χρόνο της κεντρικής θερμοκρασίας της πλάκας χρησιμοποιώντας ένα υπέρυθρο θερμόμετρο για να διασφαλιστεί μια απόκλιση μικρότερη ή ίση με ± 3 μοίρες από την καθορισμένη καμπύλη.
Η ρύθμιση πίεσης υιοθετεί ένα σερβοϋδραυλικό σύστημα και η κλίση πίεσης ελέγχεται εντός 5psi/mm. Για μια πλακέτα τυπωμένου κυκλώματος 8 επιπέδων, η αρχική πίεση έχει ρυθμιστεί στα 150psi. Όταν η θερμοκρασία ανέβει στους 120 βαθμούς (στάδιο τήξης ρητίνης), αυξήστε σταδιακά την πίεση στα 400psi και η διακύμανση της πίεσης κατά το στάδιο συγκράτησης είναι Μικρότερη ή ίση με ± 10psi. Τα πάνελ μεγάλης επιφάνειας (μεγαλύτερη ή ίση με 400 mm × 500 mm) απαιτούν την ενεργοποίηση της λειτουργίας αντιστάθμισης πίεσης ζώνης, η οποία προσαρμόζει δυναμικά την τοπική πίεση μέσω μιας μήτρας αισθητήρα πίεσης για να εξασφαλίσει σφάλμα ομοιομορφίας πάχους πλάκας Μικρότερο ή ίσο με ± 5 μ m.
Η διαχείριση χρόνου ακολουθεί την αρχή της τρισδιάστατης συνέργειας-του "χρόνου πίεσης θερμοκρασίας". Πειραματικά δεδομένα δείχνουν ότι υπό συνθήκες 180 μοιρών /400 psi, χρειάζονται 85-95 λεπτά για να σκληρυνθεί πλήρως το ημισκληρυμένο φύλλο και κάτω από 80 λεπτά, η αντοχή αποφλοίωσης του ενδιάμεσου στρώματος μειώνεται περισσότερο από 20%. Για τη διαδικασία χοντρό φύλλο χαλκού (Μεγαλύτερο ή ίσο με 70 μ m), ο χρόνος διατήρησης πρέπει να παραταθεί κατά 15-20 λεπτά για να διασφαλιστεί ότι η ρητίνη γεμίζει πλήρως τις κοίλες περιοχές του φύλλου χαλκού.
(2) Παρακολούθηση σε πραγματικό χρόνο της διαδικασίας συμπίεσης
Κατά τη διάρκεια του σταδίου θέρμανσης, το σύστημα PLC καταγράφει τις αλλαγές θερμοκρασίας κάθε λεπτό και ενεργοποιείται αυτόματα ένας συναγερμός όταν ο ρυθμός θέρμανσης υπερβεί τους 5 βαθμούς/λεπτό. Σε αυτό το στάδιο, η εστίαση είναι στην παρατήρηση της κατάστασης τήξης της ρητίνης. Στην ιδανική περίπτωση, το ημισκληρυμένο φύλλο αρχίζει να παρουσιάζει μια κατάσταση ροής στην περιοχή 90-110 μοιρών. Εάν συμβεί πρόωρη τήξη (όπως κάτω από 80 βαθμούς), το περιβάλλον αποθήκευσης υλικού πρέπει να ελεγχθεί (η υγρασία πρέπει να είναι Μικρότερη ή ίση με 5% RH).
Κατά το στάδιο της μόνωσης και της συντήρησης πίεσης, χρησιμοποιείται ένας πομπός πίεσης για την παρακολούθηση της πίεσης του κυλίνδρου σε πραγματικό χρόνο. Όταν η διακύμανση της πίεσης υπερβαίνει τα ± 15 psi, το σύστημα ξεκινά αυτόματα την αντλία αντιστάθμισης για διόρθωση πίεσης. Ταυτόχρονα, τα δεδομένα θερμοκρασίας καταγράφονται κάθε 5 λεπτά μέσω αισθητήρων θερμοστοιχείου που είναι εγκατεστημένοι στο εσωτερικό της χαλύβδινης πλάκας, σχηματίζοντας μια καμπύλη χρόνου θερμοκρασίας για ιχνηλασιμότητα και βελτιστοποίηση της διαδικασίας.
Το στάδιο ψύξης υιοθετεί την τεχνολογία gradient cooling, η οποία αρχικά ψύχει φυσικά τον εξοπλισμό κάτω από 120 μοίρες (ρυθμός ψύξης μικρότερος από ή ίσος με 5 μοίρες /min) και στη συνέχεια τον μεταφέρει σε μια σήραγγα με αέρα-ψύξη (ταχύτητα ανέμου 2-3 m/s) για ψύξη σε θερμοκρασία δωματίου. Για υλικά με υψηλή περιεκτικότητα σε TG (Tg μεγαλύτερο ή ίσο με 180 μοίρες), απαιτείται αργή ψύξη πάνω από 80 μοίρες για 30 λεπτά για να μειωθεί η εσωτερική συσσώρευση καταπόνησης. Μετά τη δοκιμή, αυτή η διαδικασία μπορεί να μειώσει τη στρέβλωση της πλακέτας τυπωμένου κυκλώματος κατά περισσότερο από 40%.
3, Αυστηρή δοκιμή και χειρισμός μετά από συμπίεση
(1) Προσεκτική επιθεώρηση ελαττωμάτων εμφάνισης
Η οπτική επιθεώρηση υιοθετεί πολυγωνικό φωτισμό πηγής φωτός (θερμοκρασία χρώματος 5000-6500K) και το προσωπικό επιθεώρησης πρέπει να έχει περισσότερα από 2 χρόνια εμπειρία και να μπορεί να αναγνωρίζει φυσαλίδες με διάμετρο μεγαλύτερη ή ίση με 0,3 mm και ελαττώματα αποκόλλησης με μήκος μεγαλύτερο ή ίσο με 1 mm. Για υπερχείλιση άκρων, χρησιμοποιείται μετρητής πάχους λέιζερ για την ανίχνευση του πάχους υπερχείλισης, με απαίτηση μικρότερο ή ίσο με 0,1 mm για να αποφευχθεί η επίδραση της επακόλουθης ακρίβειας φρεζαρίσματος.
Μικροσκοπική εξέταση χρησιμοποιώντας οπτικό μικροσκόπιο 50-200x, με εστίαση στην παρατήρηση της κατάστασης πλήρωσης ρητίνης στη σύνδεση τυφλής θαμμένης οπής, που απαιτεί λόγο κενών μικρότερο ή ίσο με 5%. Για περιοχές κυκλώματος υψηλής-πυκνότητας, η ευθυγράμμιση των ενδιάμεσων επιπέδων θα πρέπει να ελέγχεται μέσω ανάλυσης τομής. Η μετατόπιση του άξονα Χ/Υ πρέπει να είναι μικρότερη ή ίση με 50 μ m και το σφάλμα ομοιομορφίας του πάχους της ρητίνης του άξονα Ζ πρέπει να είναι μικρότερο ή ίσο με ± 10%.
(2) Ακριβής μέτρηση μεγέθους και πάχους
Η μέτρηση μεγέθους υιοθετεί ένα όργανο μέτρησης εικόνας για αυτόματη σάρωση των θέσεων μήκους, πλάτους και διαφράγματος της πλακέτας, με ακρίβεια συντεταγμένων ± 10 μ m. Για ακανόνιστες πλάκες, η αντιστοίχιση περιγράμματος επιτυγχάνεται μέσω εισαγωγής δεδομένων CAD, με ανοχές διαστάσεων που ελέγχονται εντός ± 0,05 mm.
Η ανίχνευση πάχους χρησιμοποιεί ένα μικρόμετρο για να μετρήσει συνολικά 5 σημεία στις τέσσερις γωνίες και στο κέντρο της πλάκας. Το μέσο πάχος αποκλίνει από την τιμή σχεδιασμού λιγότερο από ή ίσο με ± 3%, και το εύρος πάχους κάθε σημείου μέτρησης είναι μικρότερο ή ίσο με 50 μ m. Για πλακέτες πολλαπλών-στρώσεων, απαιτείται μη-μη καταστροφική δοκιμή του πάχους χαλκού κάθε στρώσης με χρήση μετρητή πάχους ακτίνων Χ-, με απόκλιση πάχους εσωτερικού στρώματος Χαλκού μικρότερη ή ίση με ± 10% και απόκλιση πάχους εξωτερικού στρώματος χαλκού ± 5%.
(3) Αποτελεσματική επιδιόρθωση ελαττωμάτων και σωστός χειρισμός προϊόντων
Επισκευή ελαττώματος: Για φυσαλίδες με εμβαδόν μικρότερο ή ίσο με 5mm², χρησιμοποιείται η τεχνολογία επισκευής θερμής πίεσης κενού (θερμοκρασία 180 μοίρες, πίεση 600psi, χρόνος 10 λεπτά). Μετά την επισκευή, απαιτείται επαλήθευση εκ νέου τεμαχισμού. Για μικρο βραχυκυκλώματα στο κύκλωμα, χρησιμοποιείται εξοπλισμός μικροεγχάραξης με λέιζερ (διάμετρος κηλίδας Μικρότερη ή ίση με 50 μ m) για την ακριβή αφαίρεση του σημείου βραχυκυκλώματος και μετά την επισκευή, η αγωγιμότητα επιβεβαιώνεται μέσω δοκιμής ιπτάμενου πείρου. Οι στατιστικές δείχνουν ότι το ποσοστό επιτυχίας των επισκευών μικρών ελαττωμάτων μπορεί να φτάσει πάνω από 90%, αλλά ο αριθμός των επισκευών περιορίζεται σε Λιγότερο ή ίσο με 2 φορές.
Establish strict defect grading standards for scrapping, and determine scrapping for any of the following situations: ① interlayer separation area>100mm ²; ② Key signal network open circuit/short circuit; ③ Warping degree>1.5%; ④ Aperture deviation>± 100 μ m. Τα προϊόντα σκραπ πρέπει να συνθλίβονται και οι λόγοι διάλυσης πρέπει να καταγράφονται μέσω του συστήματος ERP για ιχνηλασιμότητα βελτίωσης της διαδικασίας.
Η διαδικασία πλαστικοποίησης πλακέτας τυπωμένου κυκλώματος είναι μια σύνθετη διαδικασία κατασκευής που ενσωματώνει την επιστήμη των υλικών, τη μεταφορά θερμής πίεσης και τον έλεγχο ακριβείας. Τα τεχνικά του σημεία διατρέχουν ολόκληρη την αλυσίδα «ανίχνευση και επισκευή εκτέλεσης ελασματοποίησης σχεδιασμού στρώματος προετοιμασίας υλικού». Με την ακριβή επιλογή υλικού, τον επιστημονικό σχεδιασμό στοίβαξης, τον έξυπνο έλεγχο εξοπλισμού και την αυστηρή επιθεώρηση ποιότητας, οι ολοκληρωμένοι δείκτες απόδοσης των πλακών τυπωμένων κυκλωμάτων μπορούν να βελτιωθούν αποτελεσματικά.