


Η πλακέτα κυκλώματος, ως βασικό εξάρτημα, φέρει την ευθύνη μετάδοσης σήματος και ηλεκτρικής σύνδεσης. Καθώς τα ηλεκτρονικά προϊόντα συνεχίζουν να κινούνται προς τη σμίκρυνση και την υψηλή απόδοση, η εφαρμογή πλακών κυκλωμάτων πολλαπλών-στρώσεων γίνεται όλο και πιο διαδεδομένη και η διαδικασία πλαστικοποίησης πλακέτας κυκλωμάτων έχει γίνει βασικός παράγοντας για τον προσδιορισμό της ποιότητας και της απόδοσης των πλακών κυκλωμάτων πολλαπλών-στρώσεων.
Αρχή συμπίεσης πλακέτας κυκλώματος
Η πλαστικοποίηση πλακέτας κυκλώματος, με απλά λόγια, είναι η διαδικασία σφιχτής συγκόλλησης πολλαπλών στρωμάτων φύλλου χαλκού, ημισκληρυμένων φύλλων και μονωτικών υλικών σε μια πλήρη δομή πλακέτας κυκλώματος μέσω συγκεκριμένων τεχνικών. Μεταξύ αυτών, εξαιρετικά σημαντικό ρόλο παίζει το ημισκληρυμένο φύλλο, που αποτελείται κυρίως από εποξειδική ρητίνη και ίνες γυαλιού. Κατά τη διάρκεια της διαδικασίας συμπίεσης, όταν βρίσκεται σε περιβάλλον υψηλής-θερμοκρασίας και υψηλής-πίεσης, η εποξειδική ρητίνη στο ημισκληρυμένο φύλλο σταδιακά θα μαλακώσει και θα ρέει. Αυτές οι μαλακωμένες ρητίνες μπορούν να γεμίσουν τα μικροσκοπικά κενά μεταξύ των στρωμάτων των υλικών, σχηματίζοντας ένα ομοιόμορφο στρώμα συγκόλλησης. Ταυτόχρονα, οι μεγάλες μοριακές αλυσίδες στα μόρια της εποξικής ρητίνης θα συμπλέκονται και θα μπερδεύονται με τα μόρια στην επιφάνεια του φύλλου χαλκού και άλλων μονωτικών υλικών μέσω διάχυσης και διείσδυσης. Μετά την ψύξη, θα συνδέουν σταθερά τα στρώματα των υλικών μεταξύ τους μέσω χημικής σύνδεσης, δημιουργώντας έτσι μια σταθερή και αξιόπιστη δομή πλακέτας κυκλώματος πολλαπλών-στρώσεων.
Λεπτομερής επεξήγηση της διαδικασίας συμπίεσης
Στάδιο προετοιμασίας υλικού
Πίνακας πυρήνα: Η πλακέτα πυρήνα παρέχει τη μηχανική υποστήριξη για πλακέτες κυκλωμάτων πολλαπλών-στρώσεων και αποτελεί τη βάση ολόκληρης της δομής. Συνήθως πρόκειται για μια ειδικά επεξεργασμένη μονωτική πλακέτα και η ποιότητα και η απόδοσή της επηρεάζουν άμεσα τη σταθερότητα της τελικής πλακέτας κυκλώματος. Κατά την προετοιμασία της πλακέτας πυρήνα, είναι απαραίτητο να διασφαλιστεί ότι η διαστατική της ακρίβεια πληροί τις απαιτήσεις σχεδιασμού, η επιφάνεια είναι επίπεδη και άψογη, προκειμένου να διασφαλιστεί η ομαλή πρόοδος των επόμενων διαδικασιών συμπίεσης.
Υλικό PP: Ως βασικό υλικό που συνδέει διάφορα στρώματα, η ποιότητα του υλικού PP είναι ζωτικής σημασίας. Υπάρχουν διαφορές στην περιεκτικότητα σε ρητίνη, στη μέθοδο ύφανσης του υφάσματος από ίνες γυαλιού και άλλες πτυχές μεταξύ των διαφορετικών τύπων και προδιαγραφών φύλλων PP, οι οποίες μπορούν να επηρεάσουν τη ρευστότητα, την αντοχή συγκόλλησης και την απόδοση μόνωσης της τελικής πλακέτας κυκλώματος κατά τη διαδικασία συμπίεσης. Επομένως, είναι απαραίτητο να επιλέξετε με ακρίβεια το κατάλληλο υλικό PP σύμφωνα με τις συγκεκριμένες απαιτήσεις σχεδιασμού της πλακέτας κυκλώματος.
Χάλκινο φύλλο: Χάλκινο φύλλο που χρησιμοποιείται για το σχηματισμό εξωτερικών κυκλωμάτων, το οποίο πρέπει να έχει καλή αγωγιμότητα και σταθερότητα. Κατά τη διαδικασία προετοιμασίας, είναι απαραίτητο να διασφαλιστεί ότι το πάχος του φύλλου χαλκού είναι ομοιόμορφο και η επιφάνεια είναι απαλλαγμένη από ελαττώματα όπως οξείδωση και γρατσουνιές, διαφορετικά μπορεί να οδηγήσει σε κακή αγωγιμότητα κυκλώματος ή βραχυκυκλώματα.
Διαδικασία στοίβαξης και τοποθέτησης
Αυτό το βήμα απαιτεί αυστηρή τήρηση των απαιτήσεων σχεδιασμού, στοίβαξη της εσωτερικής πλακέτας πυρήνα, του υλικού PP και του εξωτερικού φύλλου χαλκού με τη σειρά. Οποιαδήποτε λανθασμένη σειρά τοποθέτησης ή απόκλιση θέσης οποιουδήποτε στρώματος υλικών μπορεί να προκαλέσει αστοχίες ηλεκτρικής απόδοσης της πλακέτας κυκλώματος. Για να εξασφαλιστεί η ακριβής ευθυγράμμιση μεταξύ των στρωμάτων, χρησιμοποιούνται συνήθως μέθοδοι όπως η θερμή τήξη ή το πριτσίνωμα για την τοποθέτηση. Η τοποθέτηση θερμής τήξης είναι η χρήση θέρμανσης για την τήξη συγκεκριμένων υλικών τοποθέτησης, στερεώνοντας έτσι κάθε στρώμα υλικού στη σωστή θέση. Το πριτσίνωμα είναι μια μηχανική μέθοδος που χρησιμοποιεί πριτσίνια και άλλους συνδετήρες για την προκαταρκτική στερέωση κάθε στρώσης, διασφαλίζοντας ότι δεν θα υπάρξει μετατόπιση κάθε στρώσης κατά την επόμενη διαδικασία συμπίεσης.
Διαδικασία πλαστικοποίησης και θέρμανσης
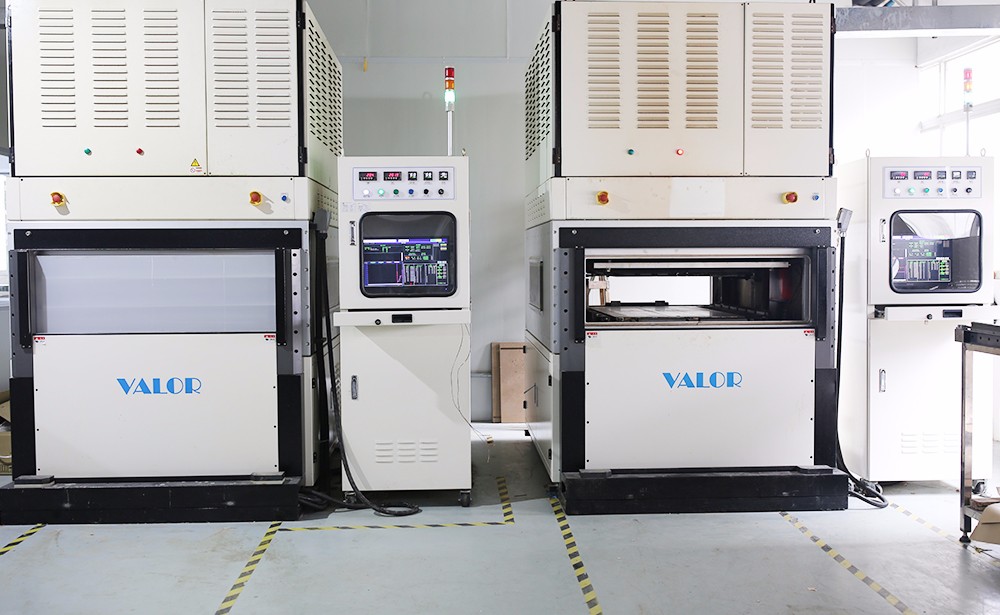
Οι στοιβαγμένες σανίδες θα τοποθετηθούν σε μια επαγγελματική μηχανή πλαστικοποίησης. Στη μηχανή πλαστικοποίησης, συγκεκριμένες συνθήκες υψηλής θερμοκρασίας και υψηλής πίεσης έχουν ρυθμιστεί για να προάγουν το μαλάκωμα και τη ροή της ρητίνης στο φύλλο PP. Η αύξηση της θερμοκρασίας μπορεί να επιταχύνει τη δραστηριότητα των μορίων της ρητίνης, να ενισχύσει τη ρευστότητά τους και να γεμίσει καλύτερα τα κενά μεταξύ των σανίδων πυρήνα. Η εφαρμογή πίεσης διασφαλίζει ότι τα υλικά κάθε στρώσης μπορούν να κολληθούν σφιχτά, εξαλείφοντας τον αέρα και τις ακαθαρσίες μεταξύ των στρωμάτων, προάγοντας την ομοιόμορφη κατανομή της ρητίνης μεταξύ των στρωμάτων και επιτυγχάνοντας στενή συγκόλληση μεταξύ των στρωμάτων. Ο ακριβής έλεγχος της θερμοκρασίας και της πίεσης είναι ιδιαίτερα κρίσιμος σε αυτή τη διαδικασία, καθώς απαιτεί ακριβή ρύθμιση και παρακολούθηση{3}}σε πραγματικό χρόνο με βάση τα χαρακτηριστικά των υλικών που χρησιμοποιούνται και τις απαιτήσεις σχεδιασμού της πλακέτας κυκλώματος.
Στάδιο ψύξης και στερεοποίησης
Αφού ολοκληρωθεί η συμπίεση, η σανίδα πρέπει να κρυώσει αμέσως σε θερμοκρασία δωματίου. Κατά τη διάρκεια της διαδικασίας ψύξης, η μαλακωμένη ρέουσα ρητίνη θα στερεοποιηθεί σταδιακά, σχηματίζοντας μια σταθερή δομή πολλαπλών-στρώσεων. Σε αυτό το στάδιο, είναι απαραίτητο να ελέγχετε αυστηρά την ταχύτητα ψύξης, τη θερμοκρασία και την πίεση. Εάν ο ρυθμός ψύξης είναι πολύ γρήγορος, μπορεί να προκαλέσει ασυνεπή συρρίκνωση κάθε στρώματος υλικού, με αποτέλεσμα τη στρέβλωση και την παραμόρφωση της πλακέτας κυκλώματος. Ο ακατάλληλος έλεγχος της πίεσης κατά τη διαδικασία ψύξης μπορεί επίσης να επηρεάσει την αντοχή συγκόλλησης μεταξύ των στρωμάτων και ακόμη και να προκαλέσει αποκόλληση. Ως εκ τούτου, συνήθως υιοθετείται μια μέθοδος αργής ψύξης και μια ορισμένη ποσότητα πίεσης εφαρμόζεται συνεχώς κατά τη διάρκεια της διαδικασίας ψύξης για να διασφαλιστεί η ποιότητα της πλακέτας κυκλώματος.
Διαδικασία μετά την επεξεργασία
Δοκιμή: Μετά την ψύξη και τη σκλήρυνση, η πλακέτα κυκλώματος πρέπει πρώτα να υποβληθεί σε ολοκληρωμένη δοκιμή. Η δοκιμή διαστάσεων χρησιμοποιείται για να επιβεβαιωθεί εάν οι εξωτερικές διαστάσεις της πλακέτας κυκλώματος πληρούν τα πρότυπα σχεδιασμού. Η δοκιμή σύνδεσης κυκλώματος χρησιμοποιεί επαγγελματικό εξοπλισμό δοκιμών για να ελέγξει εάν οι συνδέσεις μεταξύ κάθε στρώματος του κυκλώματος είναι σωστές και εάν η αγωγιμότητα είναι καλή, προκειμένου να αποφευχθούν ηλεκτρικά σφάλματα όπως ανοιχτά κυκλώματα και βραχυκυκλώματα. Η επιθεώρηση εμφάνισης ελέγχει κυρίως εάν υπάρχουν ελαττώματα, φυσαλίδες, αποκόλληση και άλλα ζητήματα στην επιφάνεια της πλακέτας κυκλώματος για να διασφαλιστεί η ποιότητα εμφάνισης της πλακέτας κυκλώματος.
Κόψιμο: Κόψτε και γυαλίστε την πλακέτα κυκλώματος που πέρασε την επιθεώρηση, αφαιρέστε τυχόν γρέζια, υπερβολικά υλικά κ.λπ. που μπορεί να προκύψουν κατά τη διαδικασία συμπίεσης, βεβαιωθείτε περαιτέρω ότι το μέγεθος της πλακέτας πληροί με ακρίβεια τις απαιτήσεις σχεδιασμού και κάντε τις άκρες της πλακέτας ομαλές και λείες για επακόλουθη συναρμολόγηση και χρήση.
Η σημασία της συμπίεσης της πλακέτας κυκλώματος
Βελτιώστε τη δομική αντοχή και σταθερότητα
Μέσω της τεχνολογίας συμπίεσης υψηλής-θερμοκρασίας και υψηλής-πίεσης, τα υλικά κάθε στρώματος της πλακέτας κυκλώματος πολλαπλών-στρωμάτων συνδέονται στενά μεταξύ τους, ενισχύοντας σημαντικά τη συνολική μηχανική αντοχή και σταθερότητα. Αυτή η ενισχυμένη δομή μπορεί να αποτρέψει αποτελεσματικά την παραμόρφωση και την παραμόρφωση της πλακέτας κυκλώματος κατά την επακόλουθη συναρμολόγηση, μεταφορά και χρήση, διασφαλίζοντας ότι η πλακέτα κυκλώματος μπορεί να λειτουργήσει αξιόπιστα σε διάφορα περίπλοκα περιβάλλοντα και παρέχοντας μια σταθερή εγγύηση για τη μακροπρόθεσμη σταθερή λειτουργία των ηλεκτρονικών συσκευών. Για ορισμένα ηλεκτρονικά προϊόντα που πρέπει να αντέχουν σε σκληρές συνθήκες, όπως κραδασμούς και κρούσεις, όπως ηλεκτρονικά αυτοκινήτων, εξοπλισμός αεροδιαστημικής κ.λπ., η καλή ποιότητα συγκόλλησης πλακέτας κυκλώματος είναι ακόμη πιο σημαντική.
Επηρεάζει την ηλεκτρική απόδοση και τα χαρακτηριστικά σύνθετης αντίστασης
Η διαδικασία συμπίεσης καθορίζει άμεσα τη γεωμετρική δομή και τη χαρακτηριστική σύνθετη αντίσταση των γραμμών μετάδοσης σήματος σε πλακέτες κυκλωμάτων πολλαπλών-στρώσεων. Η ακριβής συμπίεση μπορεί να εξασφαλίσει την επιπεδότητα των γραμμών μετάδοσης σήματος και τη συνέπεια της απόστασης μεταξύ των επιπέδων, διασφαλίζοντας έτσι σταθερή και αποτελεσματική μετάδοση σημάτων μεταξύ των στρωμάτων, αποφεύγοντας προβλήματα όπως εξασθένηση σήματος, παραμόρφωση και ανάκλαση. Στη σημερινή εποχή της μετάδοσης σήματος υψηλής-ταχύτητας, όπως η επικοινωνία 5G, οι υπολογιστές υψηλής απόδοσης και άλλα πεδία, οι απαιτήσεις ηλεκτρικής απόδοσης για τις πλακέτες κυκλωμάτων είναι εξαιρετικά υψηλές. Η ποιότητα της διαδικασίας πλαστικοποίησης της πλακέτας κυκλώματος επηρεάζει άμεσα την ακεραιότητα του σήματος και την ποιότητα μετάδοσης ολόκληρου του συστήματος.
Σχετίζεται με τη θερμική διαχείριση και την απόδοση απαγωγής θερμότητας
Η θέρμανση είναι ένα αναπόφευκτο ζήτημα κατά τη λειτουργία ηλεκτρονικών συσκευών. Τα υλικά που επιλέγονται για τη διαδικασία πλαστικοποίησης και η συμπαγής πλακέτα τυπωμένου κυκλώματος μετά την πλαστικοποίηση θα έχουν σημαντικό αντίκτυπο στη θερμική αγωγιμότητά της. Η τεχνολογία συμπίεσης υψηλής ποιότητας μπορεί να κολλήσει σφιχτά τα υλικά κάθε στρώσης, σχηματίζοντας μια καλή διαδρομή αγωγιμότητας θερμότητας, διασφαλίζοντας ότι η θερμότητα μπορεί να μεταφερθεί γρήγορα και αποτελεσματικά από το θερμαντικό στοιχείο στην επιφάνεια της πλακέτας κυκλώματος και στη συνέχεια να διαχέεται μέσω της συσκευής απαγωγής θερμότητας. Ειδικά για ηλεκτρονικές συσκευές με υψηλή ισχύ και έντονη παραγωγή θερμότητας, όπως διακομιστές, μονάδες ισχύος κ.λπ., η καλή απόδοση θερμικής διαχείρισης παίζει βασικό ρόλο στη διασφάλιση της κανονικής λειτουργίας του εξοπλισμού και στην παράταση της διάρκειας ζωής του.
Παράγοντες που επηρεάζουν την ποιότητα της συγκόλλησης συμπίεσης
έλεγχος θερμοκρασίας
Η θερμοκρασία είναι ένας από τους βασικούς παράγοντες στη διαδικασία συμπίεσης. Η θερμοκρασία είναι πολύ χαμηλή και η ρητίνη στο ημισκληρυμένο φύλλο δεν μπορεί να μαλακώσει και να ρέει επαρκώς, με αποτέλεσμα την αδύναμη σύνδεση μεταξύ των στρωμάτων των υλικών και την εύκολη αποκόλληση. Εάν η θερμοκρασία είναι πολύ υψηλή, μπορεί να προκαλέσει υπερβολική σκλήρυνση της ρητίνης, ακόμη και καύση, η οποία όχι μόνο επηρεάζει την αντοχή συγκόλλησης, αλλά μπορεί επίσης να προκαλέσει ζημιά σε υλικά όπως το φύλλο χαλκού, επηρεάζοντας έτσι την ηλεκτρική απόδοση της πλακέτας κυκλώματος. Επομένως, κατά τη διαδικασία συμπίεσης, απαιτείται ένα σύστημα ελέγχου θερμοκρασίας υψηλής ακρίβειας{{2} για την παρακολούθηση και την ακριβή ρύθμιση της θερμοκρασίας στο εσωτερικό της πρέσας σε πραγματικό χρόνο, διασφαλίζοντας ότι κυμαίνεται εντός του κατάλληλου εύρους.
ρύθμιση του στρες
Το μέγεθος της πίεσης επηρεάζει άμεσα τον βαθμό πρόσφυσης μεταξύ των υλικών σε κάθε στρώμα. Η ανεπαρκής πίεση εμποδίζει την επαρκή απομάκρυνση του αέρα και των ακαθαρσιών μεταξύ των στρωμάτων, καθιστώντας δύσκολο για τη ρητίνη να γεμίσει ομοιόμορφα τα κενά, μειώνοντας έτσι την αντοχή συγκόλλησης. Η υπερβολική πίεση μπορεί να οδηγήσει σε υπερβολική συμπίεση της πλακέτας, με αποτέλεσμα ανομοιόμορφο πάχος της πλακέτας κυκλώματος και ακόμη και ζημιά στη δομή του υλικού. Τα διαφορετικά υλικά πλακέτας κυκλώματος και οι απαιτήσεις σχεδιασμού απαιτούν προσαρμογή σε διαφορετικές παραμέτρους πίεσης, κάτι που απαιτεί ο εξοπλισμός συμπίεσης να έχει ευέλικτες και ακριβείς λειτουργίες ρύθμισης πίεσης για την κάλυψη διαφορετικών αναγκών παραγωγής.
Έλεγχος χρόνου
Ο χρόνος συμπίεσης είναι επίσης ένας σημαντικός παράγοντας που επηρεάζει την ποιότητα της πίεσης. Ο χρόνος είναι πολύ μικρός και η ρητίνη δεν έχει ρέει πλήρως και δεν έχει ολοκληρώσει τη χημική συγκόλληση, με αποτέλεσμα την ανεπαρκή συγκόλληση μεταξύ των στρωμάτων. Εάν ο χρόνος είναι πολύ μεγάλος, μπορεί να οδηγήσει σε γήρανση της ρητίνης και υποβάθμιση της απόδοσης, γεγονός που μπορεί επίσης να επηρεάσει την ποιότητα της πλακέτας κυκλώματος. Επομένως, είναι απαραίτητο να ρυθμίσετε με ακρίβεια τον χρόνο συμπίεσης με βάση τα συγκεκριμένα χαρακτηριστικά του υλικού και τις απαιτήσεις της διαδικασίας συμπίεσης και να τον εφαρμόσετε αυστηρά μέσω ενός αυτοματοποιημένου συστήματος ελέγχου.
ποιότητα υλικού
Όπως προαναφέρθηκε, η ποιότητα των πρώτων υλών όπως η σανίδα πυρήνα, το υλικό PP και το φύλλο χαλκού παίζει καθοριστικό ρόλο στην ποιότητα της πλαστικοποίησης. Οποιαδήποτε απόκλιση στην απόδοση, ανεπαρκής ακρίβεια διαστάσεων ή ελαττώματα οποιουδήποτε υλικού μπορεί να προκαλέσει προβλήματα κατά τη διαδικασία πλαστικοποίησης, επηρεάζοντας την ποιότητα και την απόδοση της τελικής πλακέτας κυκλώματος. Επομένως, κατά την αγορά πρώτων υλών, πρέπει να ασκείται αυστηρός έλεγχος, να επιλέγονται αξιόπιστοι προμηθευτές και κάθε παρτίδα πρώτων υλών πρέπει να ελέγχεται και να δοκιμάζεται αυστηρά.